


Procés de producció d'abrasius no teixits
1. Fon les rodanxes de polímer de cada component mitjançant una extrusora de cargol per formar una fibra fosa;
Els components inclouen en massa parts: {{0}} parts de fibra de poliamida, 20-30 parts de fibra de carboni (PAN), 0.5-1.0 part de metall fibra;

2. Ruixeu la fibra fosa en forma de fibra a través del forat de la filera i formeu fibres curtes extremadament fines sota el bufat d'aire calent d'alta velocitat de 13000 m/min;

3. Tractament d'esprai de resistència al desgast de fibres curtes.
El tractament de resistència a l'abrasió inclou: en parts en massa, 30-50 peces de resina epoxi, 6-15 parts d'agent de curat, 20-45 rodanxes d'abrasiu, 3-4 parts de l'agent d'enduriment , sila fins i tot 1-3 parts de l'agent d'articulació, després de barrejar-se uniformement, ruixeu la fibra curta a través de l'equip de polvorització.
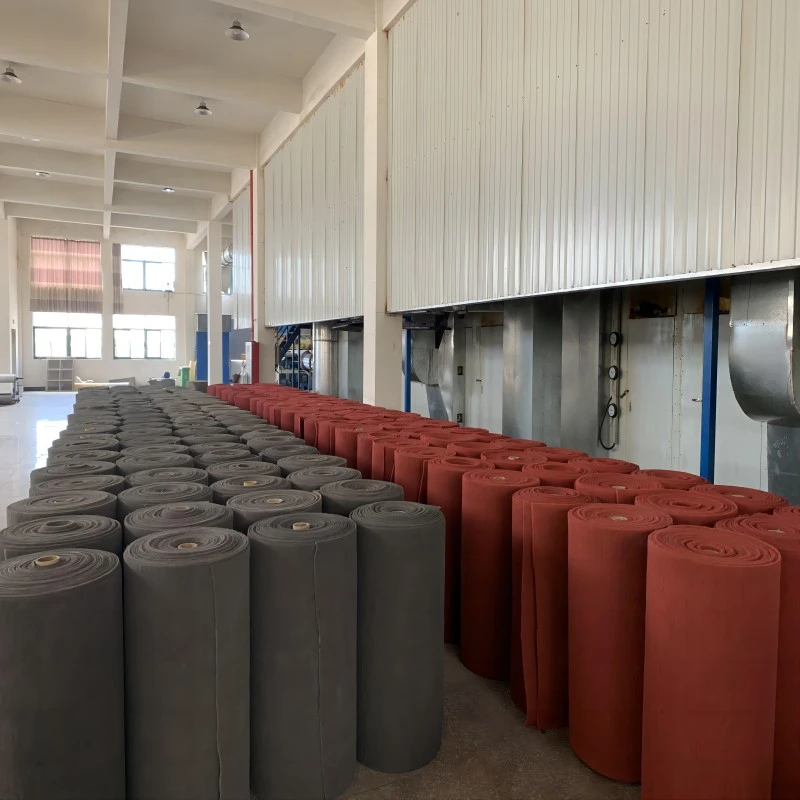
4. Les fibres curtes s'adsorbeixen a la cortina que forma la web i les fibres es condensen en fregalls industrials.
Equips de fabricació per a fregalls industrials, inclosos els equips de bufat en fusió, els equips de bufat en fusió inclouen un port d'aspiració, una sivella de molla, un fuselatge, un port d'alimentació, un dispositiu de polvorització i una entrada de polvorització. El fuselatge està connectat a un extrem del port d'alimentació, la sivella de molla es troba a la vora de l'altre extrem del port d'alimentació i el port d'aspiració d'aire està envoltat per la capa exterior del port d'alimentació. Forma una cavitat d'aspiració amb el port d'alimentació i s'instal·la una matriu de bufat en fusió dins del fuselatge. L'interior del fuselatge de l'equip de polvorització està connectat a la matriu de fusió.


